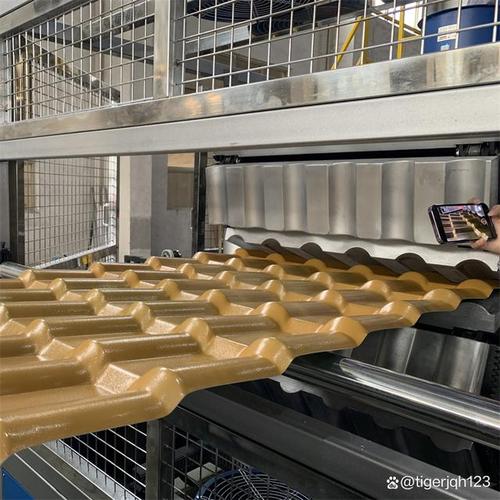
合成树脂瓦作为一种新型环保屋面材料,因其耐候、防腐、美观等特性被广泛应用。其中,表面共挤覆盖ASA(丙烯腈-苯乙烯-丙烯酸酯共聚物)膜是提升树脂瓦抗老化性能和色彩持久性的关键工艺。在合成树脂瓦生产线上,ASA膜是如何覆到表面的呢?
一、原料准备与共挤结构
合成树脂瓦通常采用三层共挤结构:底层为耐磨层(或回收料层),中间为发泡或填充层,表层为ASA膜。ASA膜并非事后粘贴,而是在挤出成型过程中与基材同步复合,形成牢固的结合。生产前,ASA树脂颗粒需经过干燥处理,去除水分,避免制品出现气泡或花斑。
二、共挤覆膜工艺流程
- 挤出机供料:主挤出机负责基材(如PVC、ABS等)的塑化、挤出;辅助挤出机专门用于ASA树脂的熔融塑化。两台挤出机按照预设的转速和温度曲线工作,确保ASA熔体具有适宜的流动性和均匀性。
- 分配器与共挤模头:熔融的基材和ASA熔体分别进入共挤模头的不同流道,在模头出口处汇合。通过精密的流道设计,ASA熔体被均匀地分配到基材表面,形成厚度一致的表层。模头温度一般控制在180-220℃,具体取决于ASA的牌号和基材特性。
- 复合与定型:从模头挤出的多层熔体立即进入三辊压光机或定型模。压光机的第一辊(通常为镜面辊)与熔体接触,将ASA层压合在基材上,同时赋予表面一定的光泽度;后续辊进一步冷却定型,确保瓦片尺寸稳定。辊温通常控制在40-80℃,避免骤冷导致内应力。
- 牵引与切割:经过冷却的连续瓦片由牵引机拉出,按设定长度自动切割,得到成品。
三、关键工艺控制要点
- 温度匹配:ASA与基材的熔体温度需协调一致,温差过大会导致界面结合不良或ASA层破裂。一般ASA挤出机温度略高于基材机筒温度。
- 层厚比例:ASA膜厚度通常占瓦片总厚的0.1-0.3mm,过薄影响耐候性,过厚增加成本。可通过调整辅助挤出机转速或更换模头垫片控制。
- 真空定型辅助:部分生产线在共挤后使用真空定型装置,使ASA层更贴合基材,排除空气。
- 压力控制:压光辊压力需均匀,避免局部缺膜或厚度不均。
四、覆膜工艺的优势
与后贴膜或涂覆工艺相比,共挤覆ASA膜具有以下优点:
- 结合力强:ASA与基材在熔融状态下复合,界面相互扩散,不易剥离。
- 耐候性优异:ASA本身具有极好的抗紫外线性能,可长期保持颜色和光泽。
- 生产效率高:在线完成,减少后续工序,降低成本。
- 环保:无溶剂挥发,符合绿色生产要求。
合成树脂瓦生产线通过共挤技术将ASA膜覆于表面,是一种高效、可靠的工艺。掌握好温度、压力、层厚等参数,才能生产出高品质的耐候树脂瓦。